Что гнут из листового металла
Почти любая кровля, фасад или окно не обходятся без деталей из тонкого листа. Их называют доборными элементами: они закрывают стыки, отводят воду и делают отделку законченной.
- Кровля: коньки, ендовы, карнизные и торцевые (ветровые) планки, планки примыкания к стене и трубе, капельники.
- Фасад и сайдинг: уголки, нащельники, откосы, оконные и цокольные отливы.
- Окна: отливы под раму с капельником.
- Водосток и вентиляция: желоба, короба, отводы, элементы систем вентиляции.
- Строительные профили и элементы фасадов зданий.
Гнут их из оцинкованной стали, оцинковки с полимерным покрытием в цвет кровли, алюминия, меди. Готовые доборные элементы продаются только стандартных размеров, а на каждом объекте нужны свои: другая ширина откоса, другой угол ската, другой вынос карниза. Поэтому кровельщики, монтажники и мастерские гнут детали сами — на ручном листогибе.
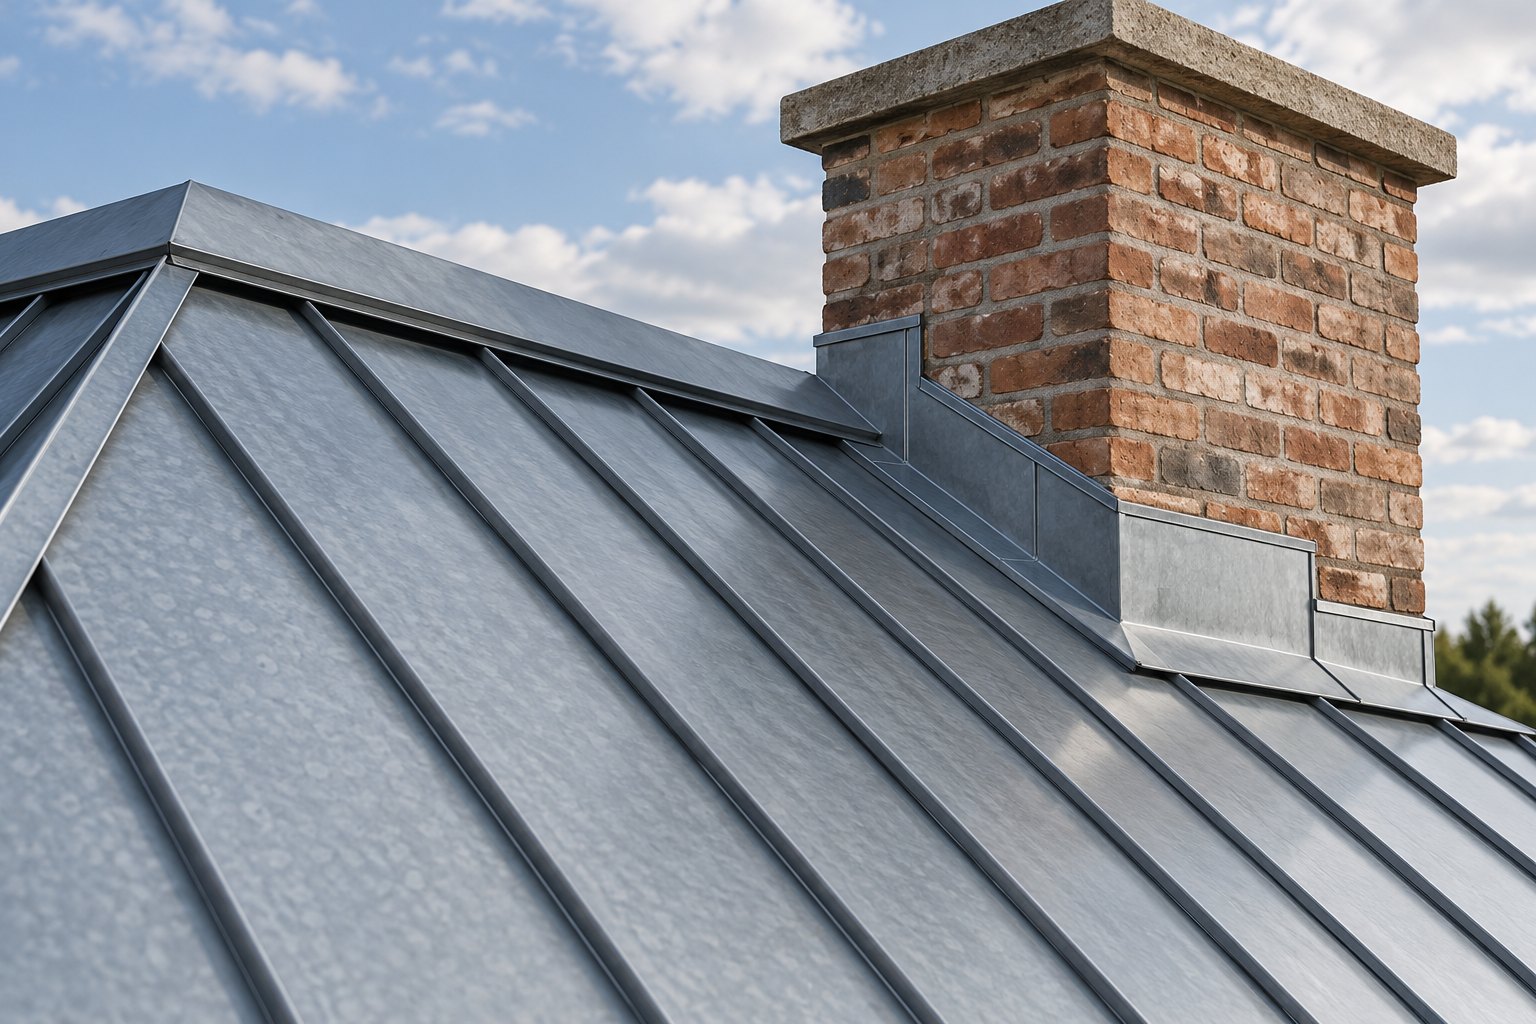
Иллюстрация: металлическая кровля с коньком и планками примыкания к кирпичной трубе.
Как устроен ручной листогиб
Ручной листогибочный станок прост: в нём нет двигателей и гидравлики, гнёт рабочий рукоятками.
- Стол — на него кладут лист. Глубина подачи заготовки не ограничена: лист может быть любой ширины, станок гнёт его край.
- Прижимная балка опускается на лист и держит его по всей длине. Равномерный прижим — главное для точной детали: линия гиба получается ровной, без волны.
- Поворотная (гибочная) балка стоит у края стола. Рабочий поднимает её рукоятками, и она загибает край листа.
- Угломер показывает, на какой угол поднята балка, — так одинаковые гибы на десятке деталей получаются одинаковыми.
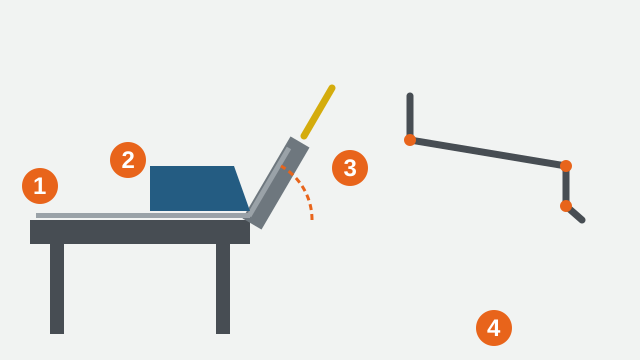
1 — лист на столе станка; 2 — прижимная балка держит лист по линии гиба; 3 — поворотная балка поднимается и загибает край, угол видно по угломеру; 4 — профиль оконного отлива: полка к раме, скат и лицевая полка с капельником, каждый гиб — отдельный ход балки.
У листогибов ЛИСТ завода к станку прилагается отрезная машинка: ею режут лист на заготовки нужной ширины. Каркас станка цельносварной, а трап, на котором стоит рабочий, не даёт станку опрокинуться, когда гиб требует большого усилия.

Ручной листогиб ЛИСТ.
Как гнуть листовой металл: порядок работы
- Нарисуйте профиль. Начертите сечение детали с размерами полок и углами. Сложите ширину всех полок — это ширина заготовки (развёртка). На первых деталях оставьте небольшой запас и проверьте размер пробным гибом.
- Нарежьте заготовки. Отрежьте полосы нужной ширины — удобнее всего сразу на всю партию одинаковых деталей.
- Продумайте порядок гибов. Гнуть начинают с края, а последними делают гибы, после которых деталь уже не ляжет на стол ровно. Если сначала согнуть не тот край, следующий гиб может упереться в прижимную балку.
- Выставьте линию гиба. Сдвиньте лист так, чтобы разметка совпала с кромкой прижимной балки, и прижмите лист.
- Согните на угол. Поднимите поворотную балку до нужного деления угломера. Металл немного пружинит, поэтому гнут чуть больше нужного угла — сколько именно, покажет пробная деталь.
- Завальцуйте кромку. Где нужна жёсткая или безопасная кромка (капельник, край отлива), край загибают «в закрытую» — до 180°.
Лист с полимерным покрытием гнут в защитной плёнке и кладут на чистый стол: стружка и песок под прижимом оставляют царапины, а через них потом пойдёт ржавчина.
Отлив, конёк, планка: какие гибы нужны
| Деталь | Как гнут |
|---|---|
| Оконный отлив | полка под раму, скат от окна, лицевая полка, капельник загибом |
| Конёк | два ската под углом кровли, по краям — завальцованная кромка |
| Ветровая планка | уголок по торцу кровли с загибом кромки |
| Планка примыкания | полка на стену и полка на кровлю под углом ската |
| Карнизная планка | полка под кровлю и капельник, отводящий воду в желоб |
| Уголок | один гиб на 90°, кромки завальцованы |
Все эти детали гнутся на одном ручном листогибе, меняется только разметка и порядок гибов. Полка может быть совсем узкой — у ЛИСТ 1250 от 15 мм, — поэтому получаются и мелкие капельники, и широкие откосы.
Почему деталь получается кривой
- Лист сдвинулся под прижимом. Прижимайте лист до конца и проверяйте разметку по всей длине, а не только с одного края: на длинной детали ошибка в миллиметр даёт заметный перекос.
- Гиб «волной». Бывает, когда лист толще, чем рассчитан станок, или прижим затянут неравномерно. Толщина листа должна быть в пределах паспорта станка.
- Углы разные на одинаковых деталях. Гните по угломеру, а не на глаз, и делайте всю партию одинаковых гибов подряд, не перестраивая станок.
- Не помещается следующий гиб. Значит, нарушен порядок: согнутая полка упирается в балку. Перед партией согните одну деталь целиком.
- Царапины и трещины покрытия. Грязь на столе, гиб без плёнки, слишком резкий загиб «в закрытую» на толстом покрытии. Стол держат чистым, а кромку завальцовывают в два приёма.
Какой листогиб выбрать
Главное — длина гиба: она ограничивает длину детали. Короткий станок удобнее возить и ставить в небольшой мастерской, длинный нужен для коньков и планок во всю длину листа.
| Модель | Длина гиба | Толщина листа |
|---|---|---|
| ЛИСТ 1250 | до 1250 мм | до 2 мм |
| ЛИСТ 2500 | до 2500 мм | до 1,5 мм |
| ЛИСТ 3000 | до 3000 мм | до 1,5 мм |
| ЛИСТ 3500 | до 3500 мм | до 1,5 мм |
У всех моделей угол гиба до 135° с дозагибом до 180°, масса — от 200 до 330 кг. Такой станок перевозят на прицепе или в кузове и ставят прямо на стройплощадке: детали подгоняют по месту, без поездок в цех. Подробные характеристики — на странице «Ручной листогибочный станок», цены — в прайс-листе.
Ручной листогиб подходит металлообрабатывающим мастерским, промышленным предприятиям, строительным компаниям и кровельным бригадам. Для толстого металла, гибки по радиусу и труб нужны другие станки — листогибочные вальцы и трубогибы.
Листогиб как небольшое производство
Доборные элементы нужны на каждой стройке, а заказывать их под размер долго. Поэтому изготовление доборных элементов и отливов на заказ — понятное дело для мастерской или кровельной бригады: листогиб, отрезная машинка, рулон или листы оцинковки — и можно принимать заказы от соседей-строителей, монтажников сайдинга и окон.
- Узнайте, какие детали и какого цвета чаще всего спрашивают у вас в округе.
- Подберите длину станка под самые длинные детали.
- Найдите поставщика оцинковки и листа с полимерным покрытием нужных цветов.
- Сделайте образцы самых ходовых деталей и покажите их кровельщикам и строительным магазинам.
Позвоните в офис: +7 8172 27-96-20 — поможем выбрать листогиб под ваши детали. Если интересна художественная обработка металла, посмотрите и оборудование для холодной ковки.